Các mức giá sản phẩm, thiết bị và hệ thống được đăng tải trên website chỉ nhằm mục đích tham khảo, hỗ trợ dự trù kinh phí sơ bộ và không được xem là báo giá chính thức. Bỏ qua
Dưới góc độ của một kỹ sư trưởng phụ trách thiết kế và quản lý chất lượng lò hơi công nghiệp, chứng nhận hợp quy không phải là một tờ giấy thủ tục, mà là hàng rào kỹ thuật bắt buộc để kiểm soát rủi ro cháy nổ đối với thiết bị áp lực. Bài viết này sẽ giải phẫu chi tiết cấu trúc, quy trình và các điểm nghẽn kỹ thuật khi làm hợp quy lò hơi, cung cấp hệ quy chiếu để áp dụng ngay vào thực tế dự án.
Hợp quy lò hơi là Cơ sở pháp lý Chứng minh thiết bị lò hơi đáp ứng tuyệt đối QCVN
Bản chất kỹ thuật và pháp lý của chứng nhận hợp quy lò hơi
Định nghĩa dưới góc độ An toàn thiết bị áp lực
Cơ sở pháp lý: Chứng minh thiết bị lò hơi đáp ứng tuyệt đối Quy chuẩn kỹ thuật quốc gia (QCVN) do Bộ Lao động – Thương binh và Xã hội ban hành.
Bản chất kỹ thuật: Đánh giá thực chứng sức bền vật liệu, chất lượng mối hàn và độ tin cậy của hệ thống bảo vệ vượt áp/vượt nhiệt trước khi cho phép đóng điện, đốt lò đưa vào vận hành thực tế.
Phân loại lò hơi bắt buộc kiểm định và hợp quy
Thông số áp dụng: Toàn bộ các loại lò hơi có áp suất làm việc định mức của hơi lớn hơn $0,07$ MPa ($0,7$ bar).
Phân nhóm thiết bị: Lò hơi ống nước, lò hơi ống lửa, lò hơi sôi (FBC), lò vi sóng mang nhiệt. (Ngoại trừ các bình đun nước nóng có nhiệt độ môi chất dưới $115^\circ C$).
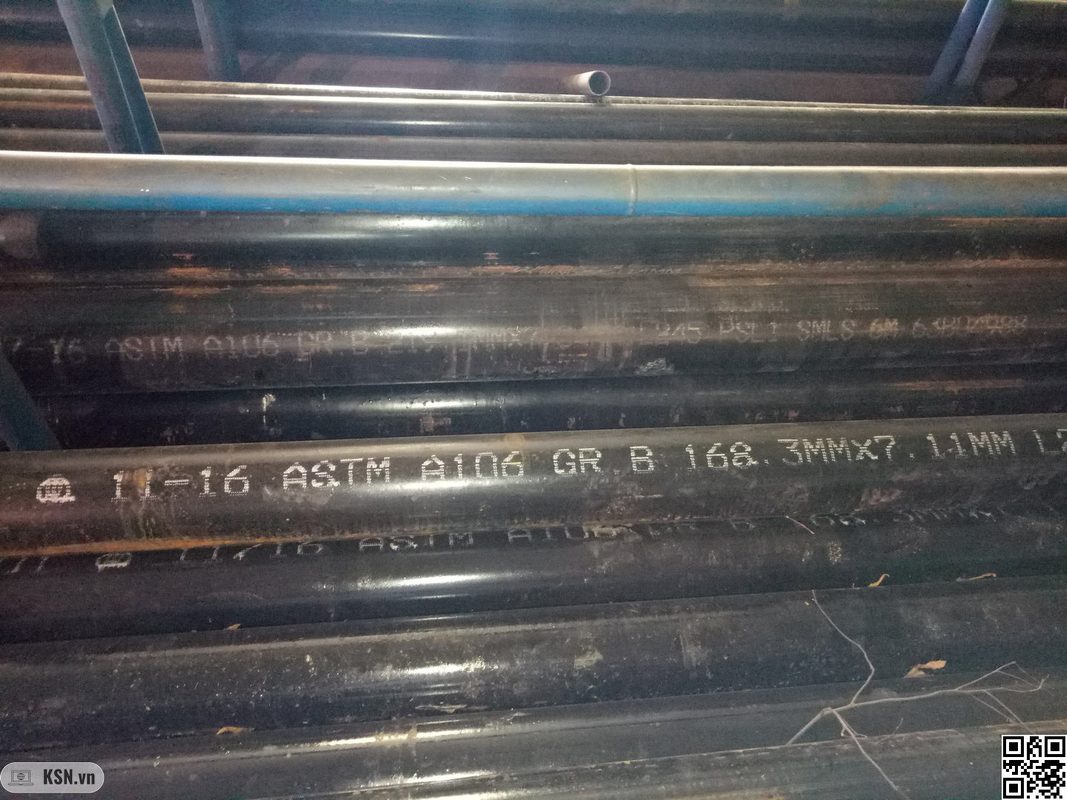
Ống chịu nhiệt được sử dụng để làm ống nước, ống lửa trong lò hơi
Hệ chiếu chuẩn: Quy chuẩn (QCVN) và Tiêu chuẩn (TCVN) cốt lõi
Khung quy chuẩn pháp lý (Bắt buộc)
QCVN 01:2008/BLĐTBXH: Quy chuẩn kỹ thuật quốc gia về an toàn lao động đối với nồi hơi và bình chịu áp lực.
Quy định thẩm quyền: Chỉ các tổ chức kiểm định được Cục An toàn lao động cấp phép trực tiếp mới có quyền đánh giá và cấp chứng nhận.
Hệ tiêu chuẩn thiết kế và chế tạo (Cơ sở tham chiếu kỹ thuật)
TCVN 8366:2010: Bình chịu áp lực – Yêu cầu kỹ thuật an toàn về thiết kế, kết cấu, chế tạo (áp dụng song song cho các bộ phận chịu áp của lò).
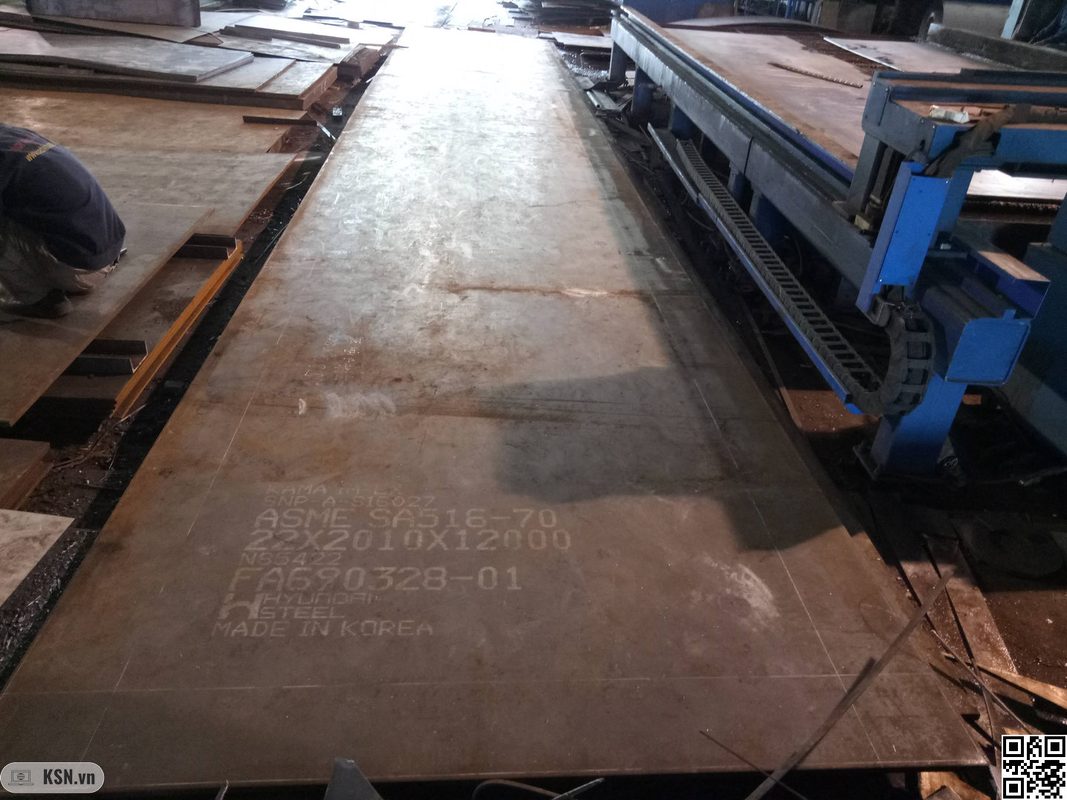
Yêu cầu vật liệu: Bắt buộc sử dụng thép tấm chịu nhiệt (như ASTM A516 Gr.70, SB410), ống thép đúc (ASTM A106 Gr.B, A192). Tuyệt đối nghiêm cấm việc dùng thép kết cấu thông thường (như SS400) cho bề mặt nhận nhiệt hoặc chịu áp trực tiếp.
Vật liệu chịu nhiệt là bắt buộc trong chế tạo lò hơi
Hồ sơ kỹ thuật và Quy trình thực chiến cấp chứng nhận
Bộ hồ sơ gốc (Dossier) – Trách nhiệm của phòng kỹ thuật
Bản vẽ thiết kế tổng thể và chi tiết cụm chịu áp, có chữ ký phê duyệt và đóng dấu bản vẽ hoàn công (As-built).
Bản tính sức bền: Tính toán và kiểm tra chiều dày vách ống, bao hơi, mặt sàng dựa trên áp suất thiết kế, nhiệt độ làm việc và hệ số ăn mòn ($C$).
Hồ sơ vật liệu (CO/CQ): Yêu cầu truy xuất nguồn gốc 100% lô thép tấm, thép ống, que hàn/dây hàn đưa vào chế tạo.
Hồ sơ hàn và NDT: Phải có Quy trình hàn (WPS), chứng nhận thợ hàn (WPQ), và biên bản kiểm tra không phá hủy (RT/UT/MT/PT).
3 Giai đoạn kiểm định kỹ thuật hiện trường
Kiểm tra bên ngoài và bên trong (Khám xét): Đánh giá biến dạng hình học, rỗ bề mặt, tình trạng cáu cặn (nếu là lò cũ cải tạo), kiểm tra trực quan các đường hàn sinh lý.
Thử thủy lực (Kiểm tra rò rỉ và sức bền):
Bơm nước lạnh ngập toàn bộ các khoang, xả đuổi hết khí triệt để.
Thời gian duy trì áp: Tối thiểu 20 phút. Đạt yêu cầu nếu đồng hồ không tụt áp, không rỉ nước tại các mối hàn và không xảy ra biến dạng dẻo.
Thử vận hành (Hot Test) và Chỉnh định van an toàn:
Đốt lò lên mức áp suất làm việc. Đánh giá biên độ giãn nở nhiệt của các cụm giá đỡ.
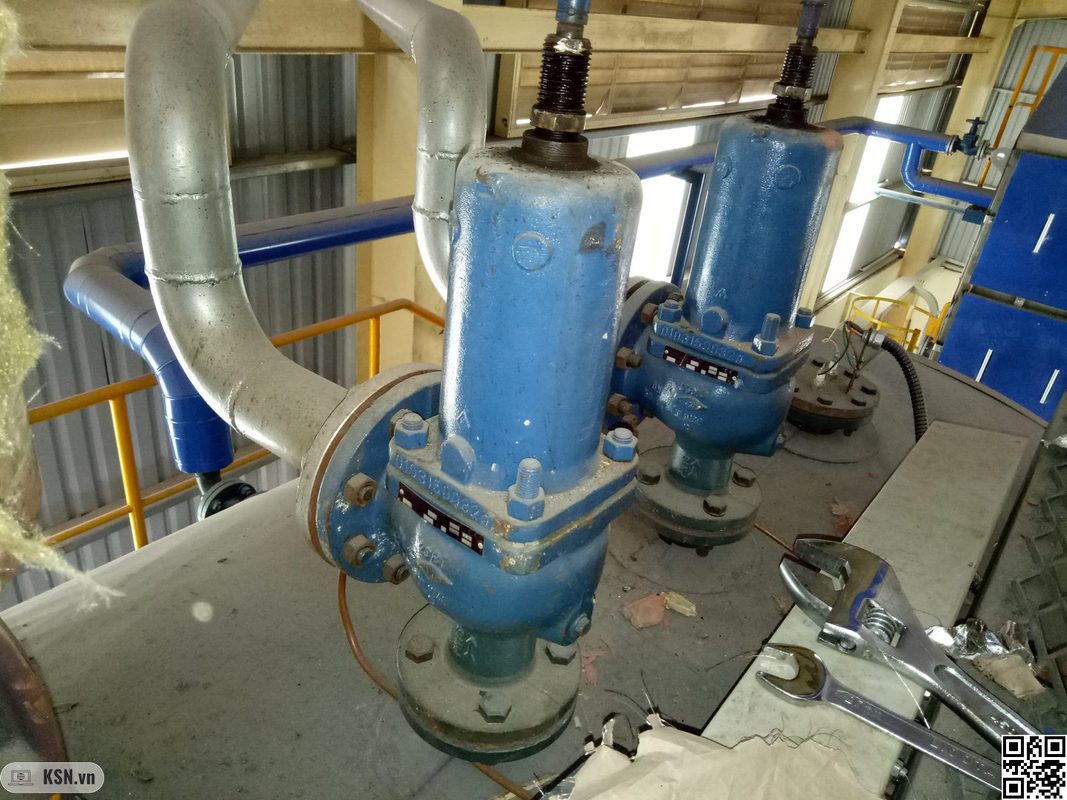
Chỉnh định kẹp chì van an toàn: Van 1 nhảy xả ở mức $P_{làm việc} + 10%$, Van 2 nhảy xả ở mức $P_{làm việc} + 15%$.
Mẹo thực chiến từ Kỹ sư trưởng: Tuyệt đối không mang van an toàn ra công trường chỉnh định “sống” bằng tay trên lò khi chưa qua bàn test nguội. Sai số của lò xo van khi bị nung nóng đột ngột ở lần kích hoạt đầu tiên có thể dẫn đến kẹt van, gây quá áp cục bộ và phá hủy cụm chịu áp, đe dọa trực tiếp đến tính mạng đội ngũ vận hành.
Điều chỉnh áp suất mở van an toàn
Các lỗi “Chí mạng” đánh trượt hợp quy và Góc nhìn xử lý
Rủi ro từ chất lượng mối hàn chịu áp (Lỗi phổ biến nhất)
Hiện tượng: Phim chụp X-Quang (RT) hoặc Siêu âm (UT) phát hiện ngậm xỉ, nứt chân chim, rỗ khí tại các đường hàn dọc/chu vi bao hơi hoặc hàn nối ống ngập nước.
Giải pháp quản trị: Siết chặt quy trình hàn (WPS). Ép thợ hàn test mẫu và siêu âm đánh giá trước khi cho phép hàn lên thiết bị thật. Giám sát chặt chẽ khâu sấy que hàn và gia nhiệt sơ bộ (Pre-heating) nếu thi công trên vật liệu thép hợp kim.
Sai số chế tạo so với bản tính sức bền
Hiện tượng: Chiều dày thực tế của thép tấm sau khi qua máy lốc trụ (để làm bao hơi) bị ngót vượt giới hạn cho phép, mỏng hơn chiều dày tính toán tối thiểu ($t_{min}$).
Giải pháp quản trị: Phòng thiết kế phải cộng thêm dung sai công nghệ (ngót do uốn, lốc) vào bản vẽ chế tạo, thường lấy dư thêm 1-2mm tùy thuộc vào bán kính lốc.
Hệ thống phụ kiện an toàn không đạt chuẩn
Hiện tượng: Ống thủy sáng bị tắc nghẽn đường bù, van xả đáy kẹt xỉ than, van an toàn không xả đúng áp suất cài đặt hoặc đóng không kín (xì hơi) sau khi xả.
Giải pháp quản trị: Chỉ định kỹ thuật mua vật tư (van, bơm, thiết bị đo) từ các hãng có chứng nhận CE/ASME. Test nguội van an toàn trên bàn thử nghiệm (Test bench) trước khi đưa lên lắp đặt tại buồng đốt.
Tư duy quản trị kỹ thuật: Duy trì hợp quy trong vòng đời vận hành
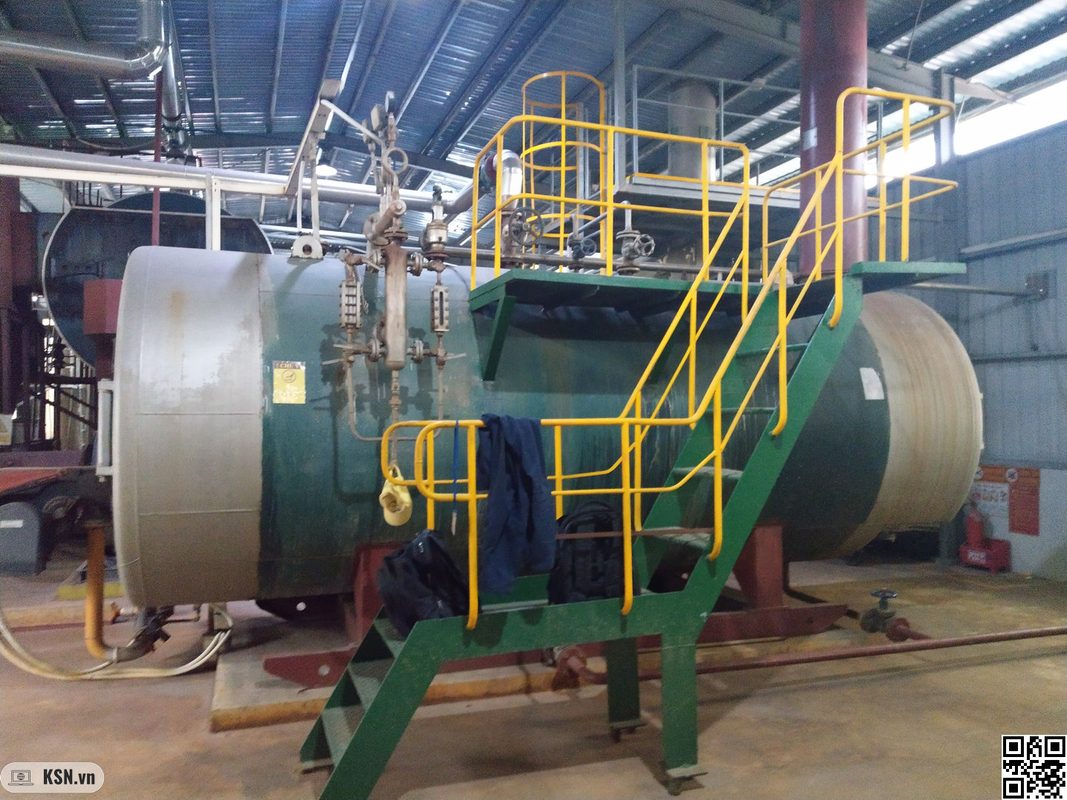
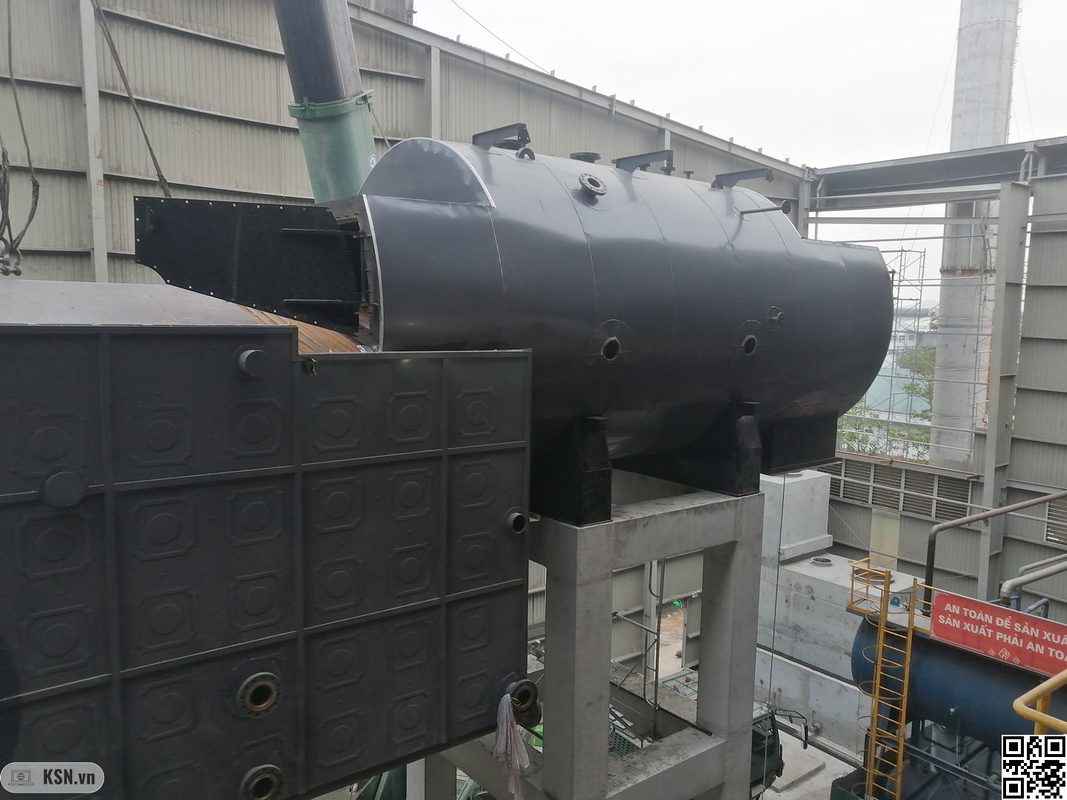
Lắp đặt lò hơi tầng sôi
Lịch trình kiểm định định kỳ và bất thường
Kiểm định lần đầu: Bắt buộc thực hiện trước khi nghiệm thu bàn giao đưa vào sử dụng.
Kiểm định định kỳ: Chu kỳ 2 năm/lần. Rút ngắn xuống 1 năm/lần đối với lò hơi đã qua sử dụng trên 12 năm hoặc vận hành trong môi trường ăn mòn cao.
Kiểm định bất thường: Phải thực hiện ngay lập tức sau khi có sửa chữa lớn (thay ống lò, cắt vá bao hơi) hoặc khi tháo lắp, chuyển đổi vị trí đặt lò.
Tích hợp hợp quy vào Hệ thống Bảo trì phòng ngừa (PM)
Quản trị chất lượng nước cấp: Kiểm soát gắt gao độ pH (duy trì 8.5 – 10.5), độ cứng tổng và lượng oxy hòa tan.
Lưu trữ nhật ký vận hành: Bắt buộc ghi chép áp suất, nhiệt độ khói thải và số lần xả đáy trong mỗi ca trực.
Lưu ý cốt lõi: 90% các vụ rách vách ống và nổ lò hiện nay bắt nguồn từ cáu cặn làm quá nhiệt cục bộ (Overheating) do quản lý nước cấp kém, hoàn toàn không liên quan đến lỗi thiết kế ban đầu. Hồ sơ nhật ký vận hành ghi chép chuẩn xác chính là bằng chứng pháp lý quan trọng nhất bảo vệ nhà máy và người quản lý khi xảy ra sự cố thanh tra.
Chứng nhận hợp quy thiết bị áp lực không bắt đầu từ lúc mời kiểm định viên đến xưởng, mà là một chuỗi quản trị kỹ thuật khép kín kéo dài từ khâu tính toán thiết kế, truy xuất vật liệu, kiểm soát gia công cho đến chế độ bảo trì nước cấp. Nắm vững bản chất kỹ thuật của các quy chuẩn này là cách duy nhất để hệ thống nhiệt lạnh vận hành ổn định, an toàn và tối ưu chi phí vòng đời thiết bị.
Để triệt tiêu các rủi ro kỹ thuật, vượt qua các điểm nghẽn trong hồ sơ chế tạo và hoàn thiện quy trình kiểm định cấp chứng nhận hợp quy lò hơi nhanh chóng, chuẩn xác nhất, hãy liên hệ ngay với KSN. Đội ngũ chuyên gia và kỹ sư trưởng của chúng tôi luôn sẵn sàng đồng hành, tư vấn và cung cấp giải pháp thực chiến toàn diện cho dự án của bạn!